И. Припрема сировина (прилагођена формулација)
Три категорије основних сировина су прецизно пропорционалне према условима рада:
Гумене сировине
Основна гума (природна гума/НР, СБР, ЕПДМ, НБР) + средства за ојачавање (чађа, силицијум) + систем вулканизације (сумпор, акцелератори) + функционални адитиви (антиоксиданси, агенси отпорни на хабање, успоривачи пламена, пластификатори).
Разликује се према примени: гума горњег поклопца (отпорност на хабање и удар), гума доњег поклопца (мало трење) и гума за језгро/обрада (посебно за везивање за труп).
Основни материјали за труп
Језгро од тканине: полиестер (ЕП), најлон (НН) или памучно платно; пружа високу чврстоћу, вишеслојну носивост.
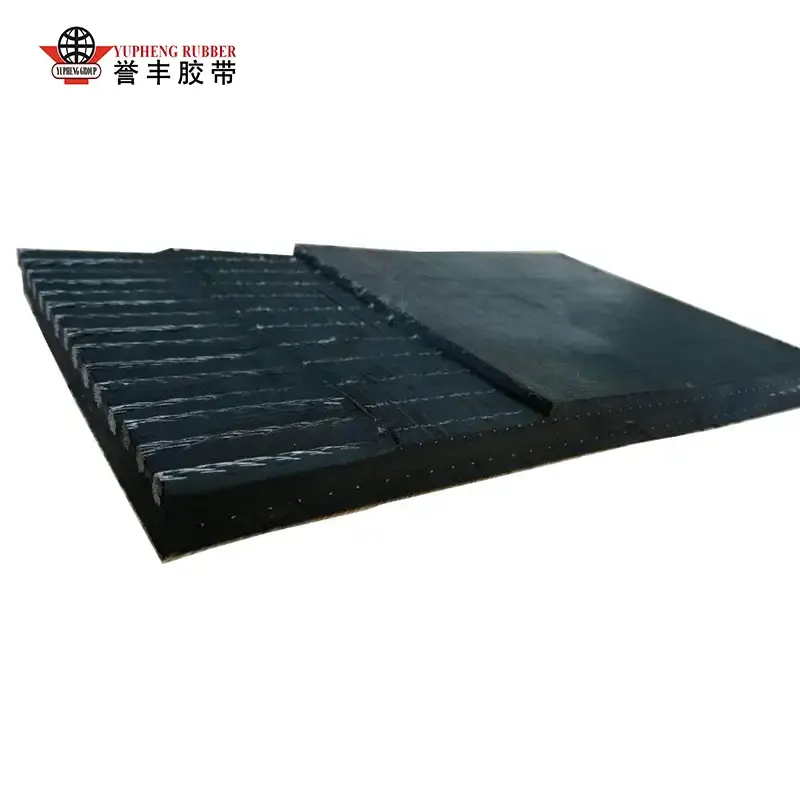
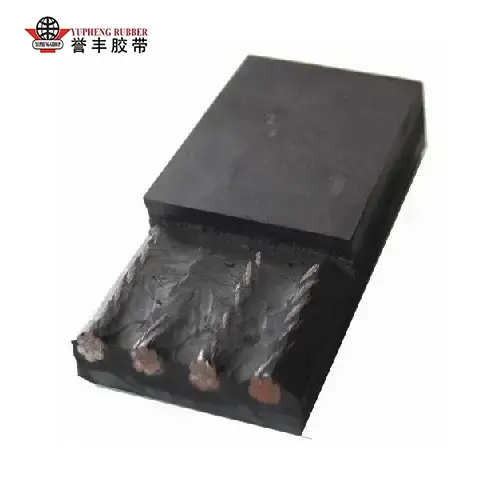
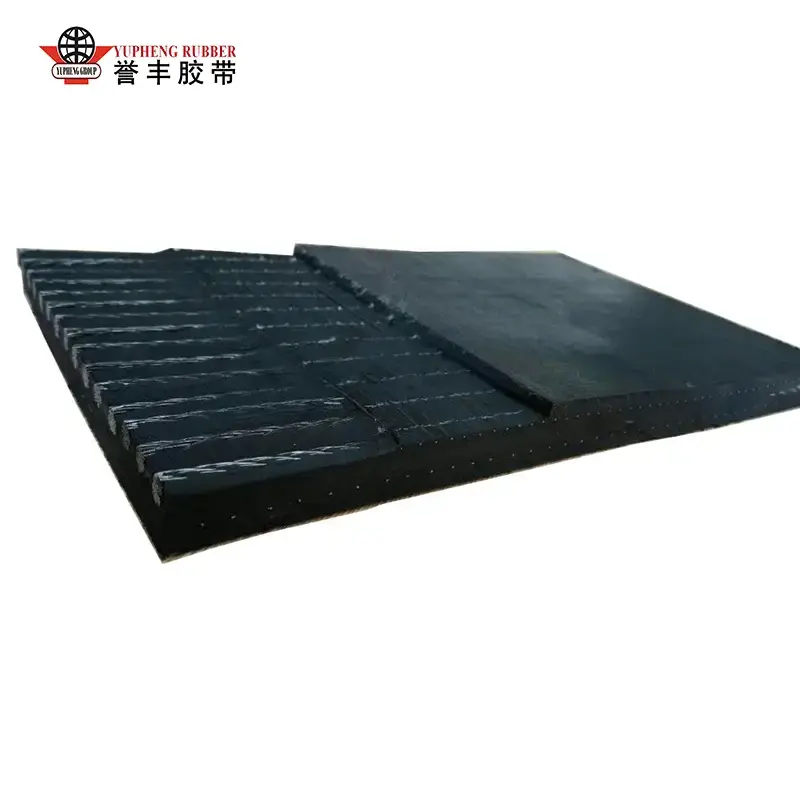
Језгро челичне ужади: поцинковане челичне ужади; дизајниран за велике удаљености, високонапонске рударске апликације.
Везивна средства
РФЛ раствор за потапање (резорцинол-формалдехид-латекс): Спречава раслојавање између гуме и тканине или челичних ужади.
ИИ. Процес мешања (припрема гумене мешавине; одређује основна својства)
Сировине се мере и уносе у затворену унутрашњу мешалицу; мешање се дешава на високим температурама (120-160°Ц) и високом притиску у трајању од 10-15 минута како би се осигурало да чађа и адитиви буду потпуно дисперговани унутар основне гуме, спречавајући агломерацију или превремену вулканизацију (спржење).
Једињење се испушта у отворени млин ради даљег мешања и хлађења ради ублажавања унутрашњих напона.
Машина за фолирање пресује смесу у листове фиксне дебљине; они се охладе и оставе да мирују/сазревају 4-24 сата да би се стабилизовала пластичност.
Узорци се испитују на тврдоћу, затезну чврстоћу и чврстоћу пријањања; подстандардне серије се поново обрађују, док се квалификовани листови чувају по категоријама за будућу употребу.
ИИИ. Предтретман трупа (од кључног значаја за повећање чврстоће везивања)
1) Предтретман платна од тканине
Платно се изравнава и уклања прашину, затим се урони у РФЛ резервоар и осуши; ово формира везивни филм на површини влакана платна, спречавајући накнадно одвајање или раздвајање. 2) Предтретман челичног кабла
Поцинковани челични каблови се подвргавају одмашћивању и уклањању рђе, након чега следи фосфатирање да би се створио груби фосфатни слој који значајно побољшава пенетративну адхезију са језгром гуме; сви каблови се исправљају под равномерном напетошћу у припреми за следећи корак.
ИВ. Каландирање + формирање (слојевити склоп за производњу зеленог појаса)
Опција А: језгро од тканинепокретна тракаформирање
Гумени премаз преко каландера са четири ваљка: Претходно обрађено платно пролази кроз каландрне ролне константном брзином, са танким слојем гумене језгре равномерно нанетим на обе стране да би се произвела једнострана или двострана гумирана тканина;
Вишеслојна монтажа: Гумирани слојеви тканине су поређани и сложени у складу са дизајном (нпр. 3, 4 или 5 слојева), са танким слојем гуменог језгра који се наноси између слојева како би се избацио заробљени ваздух;
Нанети се доњи и горњи слој гуме (са горњим слојем отпорним на хабање), а рубна гума се наноси за заптивање са стране;
Ваљци хладног пресовања збијају склоп како би елиминисали ваздушне мехуриће и боре, стварајући невулканизовани зелени појас.
Опција Б: Формирање транспортне траке са челичним кабловским језгром (примена високе чврстоће)
Више челичних каблова је распоређено у једнаким интервалима и константном напетошћу на столу за формирање како би се обезбедила уједначена расподела оптерећења;
Полаже се доњи слој гумене језгре, каблови су уграђени равно у гуму, а средњи слој гуме за пуњење се наноси да попуни празнине између каблова;
Нанети се згуснути горњи и доњи слој гуме и гума за заптивање бочних ивица;
Вакуумско хладно пресовање консолидује склоп, спречавајући ваздушне џепове или стварање мехурића између каблова и гуме.
Специјализовани деривати
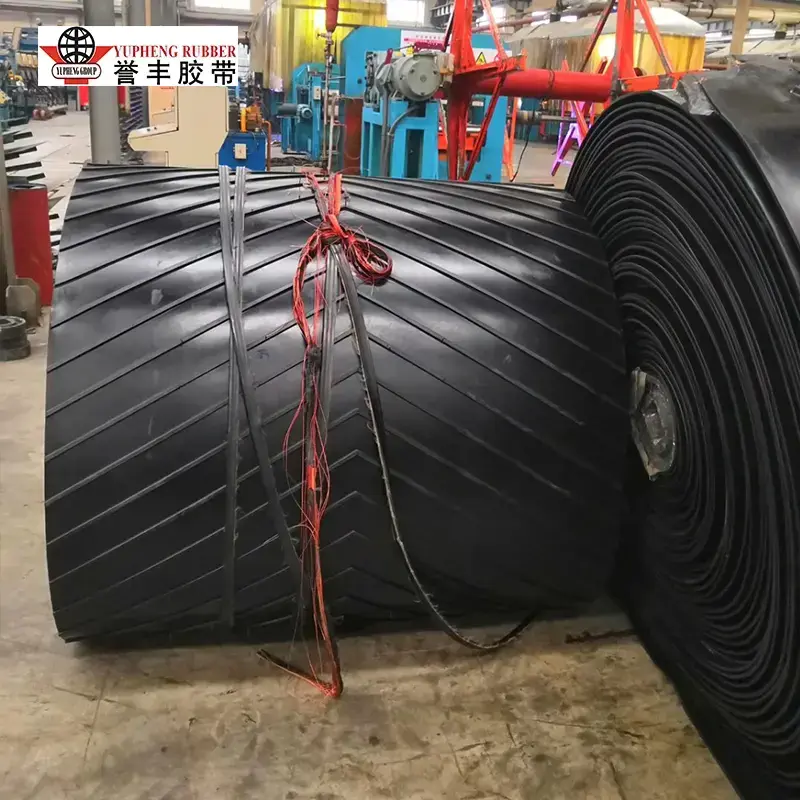
Бочни зидови, битве и гумени лимови са узорком се постављају истовремено током формирања да би се произвео интегрисани полупроизвод против клизања или стрмог нагибатранспортне траке.
В. Вулканизација (процес очвршћавања језгра; трајно умрежавање гуме)
Вулканизација је критични корак који трансформише "мекану сирову гуму" у готов производ високе чврстоће. Користе се две главне врсте опреме:
Преса за вулканизацију равног лежаја (серијски процес; за мале до средње ширине или специјалне траке)
Празан појас се поставља између вишеслојних загрејаних плоча. Услови процеса: температура 140–160°Ц, притисак 1,5–3 МПа, време вулканизације од 15 до 60 минута у зависности од дебљине. Под високом температуром и притиском, молекули гуме се међусобно повезују, спајајући гумене слојеве и структуру ојачања у јединствену целину.
Непрекидни вулканизер за бубњеве (масовна производња стандардних равних каишева на велике удаљености)
Челична трака непрекидно вуче бланко траке константном брзином преко загрејаног бубња под притиском за непрекидну вулканизацију. Ова метода је погодна за дугачке транспортне траке (дужине километре), обезбеђујући уједначену дебљину и одсуство пресечних спојева.
Након вулканизације, трака се подвргава спором, постепеном процесу хлађења како би се спречило пуцање или деформација узрокована термичким ширењем и контракцијом.
ВИ. Накнадна обрада и дорада
Хлађење и подешавање: Ваздушно или водено хлађење за потпуно снижавање температуре и ублажавање унутрашњих напрезања вулканизације;
Обрезивање ивица: Уклањање вишка флека/буре са обе стране ради стандардизације ширине појаса;
Површинска обрада: брушење, полирање и обележавање (модел штампања, оцена чврстоће, спецификације и датум производње);
Специјална обрада: перфорација, сечење на одређене дужине и вруће спајање готових спојева по потреби.
-